
Phân biệt đo lường và thử nghiệm: Vì sao Pass/Fail chưa đủ
Key Summary
- Phân biệt đo lường và thử nghiệm bắt đầu từ định nghĩa: đo lường (Measurement) là quá trình định lượng liên tục giá trị thực của một đại lượng vật lý kèm theo độ không đảm bảo đo (y ± U); trong khi thử nghiệm (Testing) là việc áp dụng kích thích môi trường hoặc tải vận hành để đưa ra quyết định nhị phân xem sản phẩm có đáp ứng quy chuẩn kỹ thuật hay không.
- Việc chỉ dựa vào kết quả Pass/Fail thuần túy trên thiết bị kiểm tra mà bỏ qua độ không đảm bảo đo GUM sẽ tạo cảm giác an toàn giả; khi điểm đo nằm sát giới hạn dung sai, dải độ không đảm bảo có thể tràn qua biên và đẩy rủi ro (Consumer’s Risk – β) sang khách hàng hoặc gây phế phẩm oan (Producer’s Risk – α).
- Kỹ thuật Dải phòng vệ (Guardbanding) theo ISO 14253-1 và JCGM 106:2012 thu hẹp biên chấp nhận vào bên trong giới hạn dung sai một khoảng an toàn w = U; nhờ đó vùng chấp nhận nằm gọn trong dung sai kể cả khi tính đến độ không đảm bảo đo, và quyết định đạt hoặc không đạt trong các hệ thống đo kiểm tự động (ATE) có căn cứ định lượng.
Trên dây chuyền sản xuất bo mạch điện tử công nghệ cao, màn hình trạm kiểm tra hiển thị điện áp nguồn đạt 3.305 V so với dung sai kỹ thuật cho phép là 3.300 V ± 0.010 V; đèn xanh báo hiệu trạng thái Pass bật sáng và sản phẩm được chuyển sang công đoạn đóng gói xuất xưởng. Ba tuần sau, hàng loạt thiết bị gửi về từ khách hàng do gặp sự cố sập nguồn đột ngột khi tải nhiệt thay đổi; kết quả điều tra sau đó cho thấy điện áp cấp nguồn thực tế của bo mạch đã trôi dạt vượt ngưỡng an toàn 3.310 V.
Sự cố này xuất phát trực tiếp từ việc tin tưởng mù quáng vào kết luận Pass/Fail nhị phân mà không đánh giá độ không đảm bảo đo của thiết bị đo kiểm. Cụ thể, khi thiết bị kiểm tra mang độ không đảm bảo đo mở rộng lên tới ± 0.008 V, giá trị đo 3.305 V hoàn toàn có thể tương ứng với giá trị vật lý thực tế nằm trong khoảng từ 3.297 V đến 3.313 V; do đó điểm này đã nằm trọn trong vùng rủi ro cực cao mà mắt thường không thể nhận biết.
Việc phân biệt đo lường và thử nghiệm một cách thấu đáo là nền tảng kỹ thuật quyết định để các quản lý nhà máy nhận diện rõ tại sao trạng thái Pass/Fail là chưa đủ; từ đó chủ động loại bỏ các nguy cơ tiềm ẩn. Trong bài viết này, TECOTEC Technologies sẽ cùng bạn đọc phân tích bản chất vật lý của hai hoạt động này; làm rõ GUM đằng sau độ không đảm bảo đo, và hướng dẫn thiết lập giải pháp Dải phòng vệ (Guardbanding) chuẩn quốc tế nhằm đảm bảo chất lượng sản phẩm xuất xưởng.
Theo vật lý: Đo lường và thử nghiệm khác nhau như thế nào?
Khi so sánh đo lường và thử nghiệm, cần bắt đầu từ bản chất vật lý của từng hoạt động; đó cũng là nền tảng để hiểu khái niệm thử nghiệm và đo lường trong các phần sau.
Đo lường là quá trình đi tìm độ lớn định lượng của một đại lượng vật lý chưa biết thông qua việc so sánh trực tiếp hoặc gián tiếp với chuẩn SI; trong khi thử nghiệm lại là quá trình đặt đối tượng vào các điều kiện kích thích xác định để quan sát phản ứng và đưa ra quyết định nhị phân về sự phù hợp.
Bản chất của phép đo là thu thập dữ liệu định lượng liên tục; dữ liệu này luôn phản ánh trạng thái tự nhiên của đại lượng vật lý và đòi hỏi người đo phải hạn chế tối đa sự can thiệp làm biến đổi trạng thái của đối tượng đo. Chẳng hạn, kỹ sư sử dụng đồng hồ đo đa năng có trở kháng vào cao để đo điện áp trên một mạch vi điều khiển; nhờ đó thu được con số điện áp thực tế mà không làm sụt áp mạch nguồn; kết quả đo luôn bao gồm một giá trị số, một đơn vị đo hợp pháp và một khoảng độ không đảm bảo đo được xác định rõ ràng.
Ngược lại, bản chất của thử nghiệm là phán đoán sự phù hợp mang tính định tính hoặc nhị phân; hoạt động này chủ động đưa các tác nhân ngoại cảnh (như sốc nhiệt, rung động cơ học, độ ẩm cao hoặc quá áp điện trường) lên đối tượng thử; nhằm kiểm tra xem sản phẩm có duy trì được chức năng theo đặc tả kỹ thuật hay không. Thử nghiệm thường không nhằm xác định xem linh kiện có độ bền chính xác đến con số bao nhiêu; mà hoạt động này chỉ trả lời câu hỏi sản phẩm có chịu đựng được môi trường khắc nghiệt đó trong khoảng thời gian quy định hay không.
Chính vì vậy, mối quan hệ cộng sinh này cho thấy nếu một bài kiểm tra độ bền nhiệt không được giám sát bởi các cảm biến có tính liên kết chuẩn SI; kết luận Pass hay Fail sẽ trở thành một phán đoán mù mờ, thiếu căn cứ khoa học và tiềm ẩn rủi ro rất lớn cho toàn bộ hệ thống.
Phân biệt đo lường và thử nghiệm: bảng so sánh 7 tiêu chí kỹ thuật
Bảng dưới đây so sánh đo lường và thử nghiệm theo 7 tiêu chí kỹ thuật, và làm rõ khái niệm thử nghiệm và đo lường trong từng tiêu chí.
| Tiêu chuẩn so sánh | Đo lường | Thử nghiệm |
|---|---|---|
| 1. Mục tiêu cốt lõi | Xác định giá trị thực của đại lượng vật lý chưa biết thông qua việc so sánh với chuẩn quy chiếu. | Đánh giá tính năng, độ bền hoặc sự tuân thủ quy chuẩn kỹ thuật của sản phẩm trong điều kiện xác định. |
| 2. Dạng dữ liệu đầu ra | Dữ liệu định lượng liên tục gồm: Giá trị đo cụ thể + Đơn vị đo hợp pháp + Độ không đảm bảo đo (y ± U). | Kết luận nhị phân: Đạt hoặc Không đạt (Pass/Fail, Go/No-Go) dựa trên ngưỡng giới hạn cho trước. |
| 3. Yếu tố kích thích | Giảm thiểu tối đa tác động lên đối tượng đo nhằm bảo toàn trạng thái vật lý nguyên bản của mẫu. | Chủ động áp đặt kích thích ngoại cảnh có kiểm soát (nhiệt độ, rung động, áp suất, độ ẩm, quá áp dòng điện). |
| 4. Tiêu chuẩn quốc tế | VIM 3 (JCGM 200:2012), GUM (JCGM 100:2008 / TCVN 9595-3), ISO/IEC 17025:2017 Điều khoản 6.5. | MIL-STD-810, IEC 60068, ISO/IEC 17025:2017 Điều khoản 7.2. |
| 5. Nguồn gốc độ tin cậy | Chuỗi liên kết chuẩn đo lường SI không đứt đoạn (metrological traceability) dẫn xuất về BIPM. | Tính lặp lại của quy trình thử nghiệm và độ khắc nghiệt được kiểm soát của kịch bản kiểm tra. |
| 6. Rủi ro kỹ thuật chính | Sai số hệ thống, độ trôi dạt linh kiện theo thời gian, nhiễu môi trường đo. | Rủi ro biên: Lọt sản phẩm lỗi (Consumer’s Risk) hoặc loại bỏ oan sản phẩm đạt (Producer’s Risk). |
| 7. Ứng dụng trong ATE | Thu nhận tín hiệu tương tự chính xác cao thông qua các khối ADC, DMM, cảm biến tham chiếu, máy phân tích phổ. | Kịch bản kiểm tra chức năng (Functional Test – FCT), kiểm tra mạch in (ICT) trên bàn chông ATE. |
Trên các dây chuyền sản xuất bo mạch và cụm cơ điện chính xác, sự nhầm lẫn giữa hai khái niệm này thường dẫn đến những sai lầm tốn kém trong việc lựa chọn cấu hình thiết bị; kỹ sư thường đầu tư các bộ tạo tải rất đắt tiền nhưng lại sử dụng các kênh đo có độ chính xác thấp hoặc không được kiểm chuẩn định kỳ. Khi dữ liệu đầu vào bị trôi dạt hoặc nhiễu loạn, thuật toán kiểm tra chức năng dù có phức tạp đến đâu cũng sẽ đưa ra những quyết định nhị phân thiếu chính xác; qua đó làm giảm hiệu quả kiểm soát chất lượng của toàn bộ dây chuyền.
Chính vì vậy, khi nắm rõ được sự khác biệt trên, các kỹ sư QA/QC sẽ không còn nhầm lẫn trên phương diện chi phí vận hành; nhóm kỹ thuật có thể thiết kế cấu trúc trạm kiểm tra linh hoạt hơn, cho phép bảo trì và tái hiệu chuẩn các kênh đo độc lập với hệ thống tải; nhờ đó dây chuyền luôn duy trì được tính liên kết chuẩn SI mà không làm gián đoạn tiến độ sản xuất hàng loạt.
Cạm bẫy Pass/Fail: Độ không đảm bảo đo (GUM)
Để hiểu rõ tại sao chỉ nguyên quyết định Pass/Fail là chưa đủ, kỹ sư cần nắm vững độ không đảm bảo đo là gì và cách thức thông số này chi phối rủi ro khi đưa ra quyết định chấp nhận sản phẩm.
Từ vựng Quốc tế về Đo lường học (VIM 3, JCGM 200:2012, mục 2.26) nêu rõ: độ không đảm bảo đo là thông số không âm; thông số này đặc trưng cho sự phân tán của các giá trị đại lượng được gán cho đại lượng đo, dựa trên thông tin đã sử dụng. Thực tế, một con số hiển thị đơn thuần trên màn hình thiết bị không đại diện cho giá trị chân thật tuyệt đối; giá trị thực của đại lượng đo luôn ẩn chứa sự biến động ngẫu nhiên do ảnh hưởng của môi trường xung quanh, đặc tính linh kiện và phương pháp thao tác.
Theo hướng dẫn chuẩn mực quốc tế GUM (JCGM 100:2008 / TCVN 9595-3), mọi kết quả đo lường hoàn chỉnh cần được biểu diễn dưới dạng một khoảng giá trị xác suất:
Y = y ± U
Trong đó, y là giá trị đo trung bình quan sát được từ phương tiện đo; U là độ không đảm bảo đo mở rộng (expanded uncertainty), xác định phạm vi mà giá trị thực Y của đại lượng đo được kỳ vọng sẽ nằm trong đó với một mức độ tin cậy xác định.
Để thiết lập khoảng tin cậy này, công thức tính độ không đảm bảo đo mở rộng được xác định theo biểu thức:
U = k · uc(y)
Trong đó, k là hệ số phủ (coverage factor), thông thường được chọn k = 2 đối với phân bố chuẩn Gauss nhằm tương ứng với xác suất bao phủ xấp xỉ 95%; uc(y) là độ không đảm bảo đo chuẩn tổng hợp (combined standard uncertainty).
Khi tiến hành đánh giá độ không đảm bảo đo theo GUM, kỹ sư cần phân tách và lượng hóa hai nhóm thành phần sai số độc lập:
- Thành phần Loại A: Được đánh giá bằng các phương pháp thống kê từ chuỗi phép đo lặp độc lập trong cùng điều kiện vận hành; thành phần này đại diện cho tính biến thiên ngẫu nhiên của hệ thống đo và đối tượng đo.
- Thành phần Loại B: Được đánh giá bằng các phương pháp phi thống kê dựa trên dữ liệu kỹ thuật có sẵn; bao gồm chứng chỉ hiệu chuẩn của thiết bị đo, độ phân giải màn hình hiển thị, mức độ trôi dạt nhiệt độ của môi trường xưởng, và sai số giới hạn công bố bởi nhà sản xuất thiết bị.
Quá trình đánh giá độ không đảm bảo đo theo GUM tổng hợp các thành phần trên thông qua định luật lan truyền độ không đảm bảo đo; qua đó tính toán được độ không đảm bảo đo chuẩn theo phương trình sau, áp dụng khi các đại lượng đầu vào không tương quan (GUM, mục 5.1.2):
uc(y) = √( Σᵢ₌₁ⁿ (∂f/∂xᵢ)² · u²(xᵢ) )
Nhờ đó, kỹ sư có thể xác định được chính xác độ rộng của dải phân bố xác suất bao quanh giá trị quan sát y. Khi đưa kết quả này vào khâu nghiệm thu sản phẩm với hai giới hạn dung sai kỹ thuật (gồm giới hạn dưới LSL và giới hạn trên USL); ta có thể nhìn thấy hai dạng rủi ro thống kê nghiêm trọng:
- Rủi ro Người tiêu dùng (Consumer’s Risk, ký hiệu β hay sai lầm loại II): Hiện tượng xảy ra khi giá trị đo quan sát được y nằm bên trong giới hạn dung sai; trong khi dải độ không đảm bảo đo Y = y ± U lại tràn ra bên ngoài USL hoặc LSL. Trong tình huống này, giá trị thực của sản phẩm có xác suất đáng kể nằm ngoài vùng dung sai cho phép; việc xuất xưởng lô hàng này sẽ dẫn đến nguy cơ sản phẩm lỗi lọt ra thị trường, gây hỏng hóc thiết bị trong quá trình vận hành thực tế tại phía khách hàng.
- Rủi ro Nhà sản xuất (Producer’s Risk, ký hiệu α hay sai lầm loại I): Hiện tượng xảy ra khi giá trị đo quan sát được y nằm ngay sát bên ngoài dung sai; trong khi dải độ không đảm bảo đo Y = y ± U vẫn bao trùm một phần bên trong dải dung sai đạt chuẩn. Trên thực tế, sản phẩm này hoàn toàn có thể là một sản phẩm đạt chất lượng; việc vội vã loại bỏ sản phẩm dựa trên một kết luận nhị phân thiếu căn cứ định lượng đã tạo ra hiện tượng loại bỏ oan (False Reject); qua đó làm suy giảm tỷ lệ xuất xưởng và làm tăng chi phí phế phẩm một cách lãng phí.
Giải pháp kỹ thuật: Kỹ thuật Dải phòng vệ (Guardbanding) và Tỷ lệ TUR
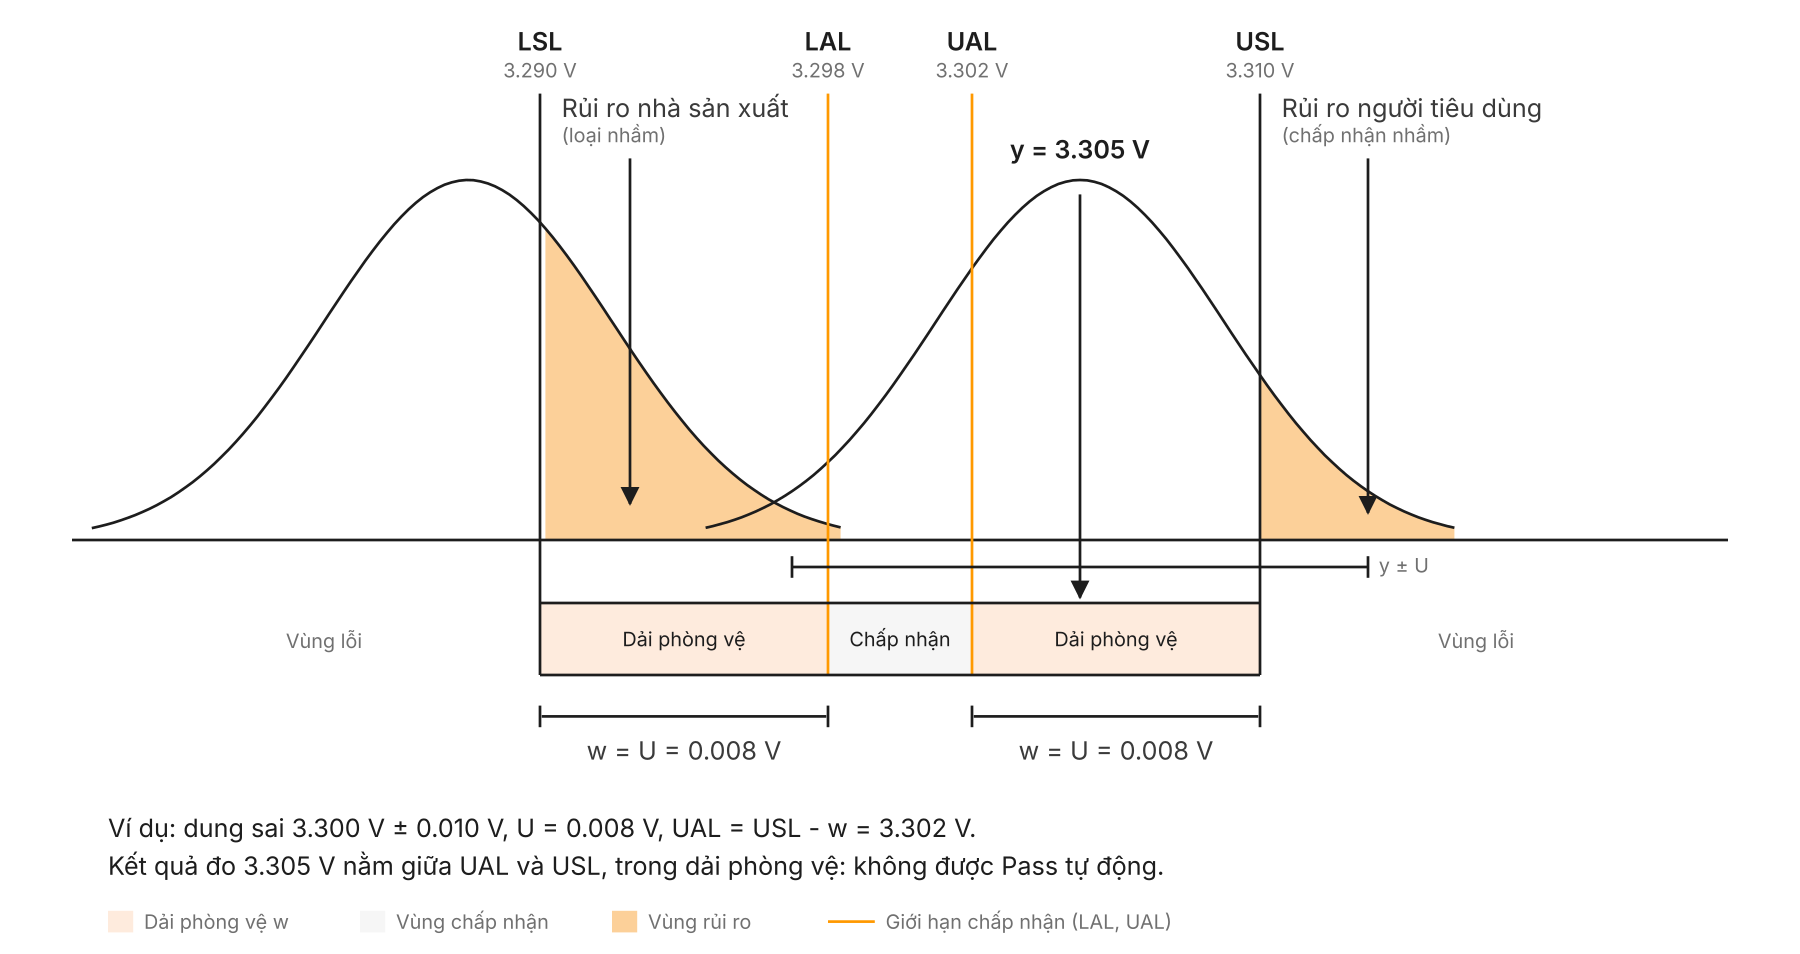
Kỹ thuật Dải phòng vệ (Guardbanding) là giải pháp xử lý bài toán vùng rủi ro biên: quy tắc quyết định mặc định của ISO 14253-1 thu hẹp vùng chấp nhận một lượng bằng độ không đảm bảo đo mở rộng so với vùng dung sai, còn JCGM 106:2012 phân tích vai trò của độ không đảm bảo đo trong đánh giá sự phù hợp, gồm dải phòng vệ cùng rủi ro chấp nhận sai và loại bỏ sai. Phương pháp này chủ động thu hẹp Giới hạn chấp nhận (Acceptance Limits, gồm LAL và UAL) lùi sâu vào bên trong Giới hạn dung sai kỹ thuật (Specification Limits, gồm LSL và USL) một khoảng an toàn có độ rộng w:
UAL = USL − w
LAL = LSL + w
Trong đó, bề rộng dải phòng vệ w thông thường được thiết lập bằng chính độ không đảm bảo đo mở rộng (w = U với hệ số phủ k = 2), theo quy tắc quyết định mặc định của ISO 14253-1. Sơ đồ kỹ thuật phân vùng chấp nhận được mô tả trực quan trong Hình 1.
Bằng cách thiết lập Vùng Chấp Nhận An Toàn (Acceptance Band) nằm giữa LAL và UAL; hệ thống bảo đảm rằng ngay cả khi giá trị đo y nằm sát đường biên UAL, toàn bộ dải phân bố xác suất Gauss y ± U vẫn nằm gọn bên trong giới hạn kỹ thuật USL. Mọi sản phẩm có kết quả đo rơi vào dải phòng vệ w (vùng nguy hiểm nằm giữa UAL và USL, hoặc giữa LSL và LAL) sẽ không được cấp kết luận Pass tự động; các mẫu này được đánh dấu vào vùng nghi vấn để đưa sang quy trình đo đối sánh cấp cao hơn hoặc kiểm tra thêm.
Nắm vững độ không đảm bảo đo là gì giúp kỹ sư chủ động thiết lập bề rộng dải phòng vệ w hợp lý; tuy nhiên, việc thiết lập dải phòng vệ w sẽ làm thu hẹp khoảng chấp nhận của sản phẩm. Vì vậy, nếu độ không đảm bảo đo U của thiết bị quá lớn; vùng chấp nhận sẽ bị co hẹp nghiêm trọng, dẫn đến việc loại bỏ oan nhiều sản phẩm đạt chuẩn.
Nhằm giải quyết mâu thuẫn này; kỹ sư thiết kế trạm đo cần theo dõi tỷ lệ độ không đảm bảo thử nghiệm (Test Uncertainty Ratio – TUR), tức tỷ số giữa độ rộng dung sai và độ rộng dải độ không đảm bảo đo:
TUR = Tolerance Spread / (2 · U) = (USL − LSL) / (2 · U)
Trong đó, Tolerance Spread là toàn bộ độ rộng dung sai cho phép của sản phẩm; U là độ không đảm bảo đo mở rộng của hệ thống tại điểm kiểm tra. Với w = U, hai dải phòng vệ ở hai đầu biên có tổng độ rộng 2U, tức bằng 1/TUR độ rộng dung sai; chẳng hạn khi TUR = 4:1, dải ± U (độ rộng 2U) chiếm 25% độ rộng dung sai. TUR càng lớn thì dải phòng vệ càng nhỏ so với dung sai và vùng chấp nhận càng rộng. Khi TUR thấp (chẳng hạn 2:1), dải phòng vệ chiếm một nửa độ rộng dung sai; khi TUR = 1:1, vùng chấp nhận co về không và kết luận Pass/Fail nhị phân không còn giá trị kiểm soát chất lượng.
Trong các dự án tích hợp hệ thống đo kiểm tự động (ATE), TECOTEC Technologies tích hợp giải thuật tính toán dải phòng vệ động và theo dõi tỷ lệ TUR trực tiếp vào phần mềm điều phối; nhờ đó trạm đo có thể tự động cảnh báo khi độ trôi dạt của thiết bị làm tỷ lệ TUR suy giảm và dải phòng vệ chiếm phần lớn dung sai. Nhờ vậy, phương pháp tiếp cận này giúp các nhà máy công nghệ cao giảm khả năng sản phẩm lỗi lọt sang phía khách hàng; đồng thời giảm phế phẩm biên.
Câu hỏi thường gặp về Đo lường và Thử nghiệm
Thử nghiệm phá hủy có cần đo lường chính xác không?
Các bài thử phá hủy (Destructive Testing) như kéo đứt mối hàn, va đập cơ học hay nén nổ thủy tĩnh vẫn đòi hỏi mức độ chính xác rất cao; dù mẫu thử bị phá hủy hoàn toàn sau khi thử; các thông số vật lý then chốt tại thời điểm đứt gãy (như lực tải tới hạn, biến dạng đàn hồi, áp suất nổ và tần số dao động) đều được ghi nhận qua hệ thống cảm biến. Nếu các kênh đo này không được kiểm chuẩn để lượng hóa độ không đảm bảo đo chuẩn xác, kỹ sư sẽ tính toán sai ngưỡng giới hạn bền của vật liệu; dẫn đến những sai sót nghiêm trọng trong quá trình thiết kế kết cấu của các hệ thống cơ điện quan trọng.
Khi nào cần áp dụng quy tắc ra quyết định và Dải phòng vệ?
Khi phòng thí nghiệm đưa ra công bố sự phù hợp (Statement of Conformity) với một yêu cầu kỹ thuật, Điều khoản 7.8.6 của tiêu chuẩn ISO/IEC 17025:2017 yêu cầu phòng thí nghiệm văn bản hóa quy tắc ra quyết định (Decision Rule) đã dùng, có tính đến mức rủi ro (như chấp nhận sai và loại bỏ sai) gắn với quy tắc đó, và áp dụng quy tắc này. Điều khoản không quy định riêng dải phòng vệ; dải phòng vệ là một cách thiết lập quy tắc ra quyết định có tính đến độ không đảm bảo đo.
Làm thế nào để tăng tỷ lệ TUR trong dây chuyền sản xuất?
Để nâng tỷ lệ TUR; nhóm kỹ thuật cần triển khai ba giải pháp đồng bộ: thứ nhất, nâng cấp cấp chính xác của các thiết bị đo cốt lõi hoặc gửi thiết bị đi hiệu chuẩn tại các phòng thí nghiệm có năng lực CMC nhỏ hơn; thứ hai, tối ưu hóa thiết kế đồ gá cơ khí và đường dẫn tín hiệu trên bàn chông để triệt tiêu nhiễu điện từ và điện trở tiếp xúc; thứ ba, kiểm soát chặt chẽ nhiệt độ và độ ẩm môi trường trạm đo nhằm giảm thiểu các thành phần độ không đảm bảo đo Loại B.
Các tài liệu liên quan
Bài viết nền tảng phân tích chuỗi liên kết chuẩn và nguyên lý hằng số SI: Bản chất của ‘Chuẩn’ trong Đo lường: Tính liên kết chuẩn SI và ISO/IEC 17025.
Ngoài ra, bạn đọc có thể tìm hiểu năng lực tích hợp trạm đo và giải pháp phần cứng thu thập dữ liệu tự động của TECOTEC Technologies: Tích hợp hệ thống đo kiểm: Năng lực kỹ thuật nền tảng.
Phân tích kiến trúc điều phối và giải thuật bài toán FCT trên bàn chông ATE: Hệ thống ATE là gì? Kiến trúc và ứng dụng trong sản xuất công nghệ cao.
Nguồn tham khảo
- JCGM 100:2008. Evaluation of Measurement Data – Guide to the Expression of Uncertainty in Measurement (GUM), Joint Committee for Guides in Metrology. https://www.bipm.org/en/committees/jc/jcgm/publications
- JCGM 200:2012. International Vocabulary of Metrology – Basic and General Concepts and Associated Terms (VIM 3rd edition), Joint Committee for Guides in Metrology. https://jcgm.bipm.org/vim/en/index.html
- JCGM 106:2012. Evaluation of Measurement Data – The Role of Measurement Uncertainty in Conformity Assessment, Joint Committee for Guides in Metrology. https://www.bipm.org/documents/20126/2071204/JCGM_106_2012_E.pdf
- ISO 14253-1:2017. Geometrical Product Specifications (GPS) – Inspection by Measurement of Workpieces and Measuring Equipment – Part 1: Decision Rules for Verifying Conformity or Nonconformity with Specifications, International Organization for Standardization. https://www.evs.ee/en/iso-14253-1-2017
- ILAC-G8:09/2019. Guidelines on Decision Rules and Statements of Conformity, International Laboratory Accreditation Cooperation. https://ilac.org/publications-and-resources/ilac-guidance-series/
- ISO/IEC 17025:2017. General Requirements for the Competence of Testing and Calibration Laboratories, International Organization for Standardization, Điều khoản 6.5, 7.2 và 7.8.6. https://webstore.iec.ch/publication/62135
- MIL-STD-810. Environmental Engineering Considerations and Laboratory Tests, U.S. Department of Defense. https://standards.nasa.gov/node/1729
- IEC 60068-1:2013. Environmental Testing – Part 1: General and Guidance, International Electrotechnical Commission. https://webstore.iec.ch/en/publication/501
Stay Updated with the Latest Insights
Subscribe to our blog and never miss an update! Get exclusive content, industry insights, and expert tips delivered straight to your inbox.